工业读码器是产线追溯的"眼睛",选错了轻则读取率不达标,重则整条产线停摆。本文从精度和场景两个核心维度,帮你理清选型逻辑。
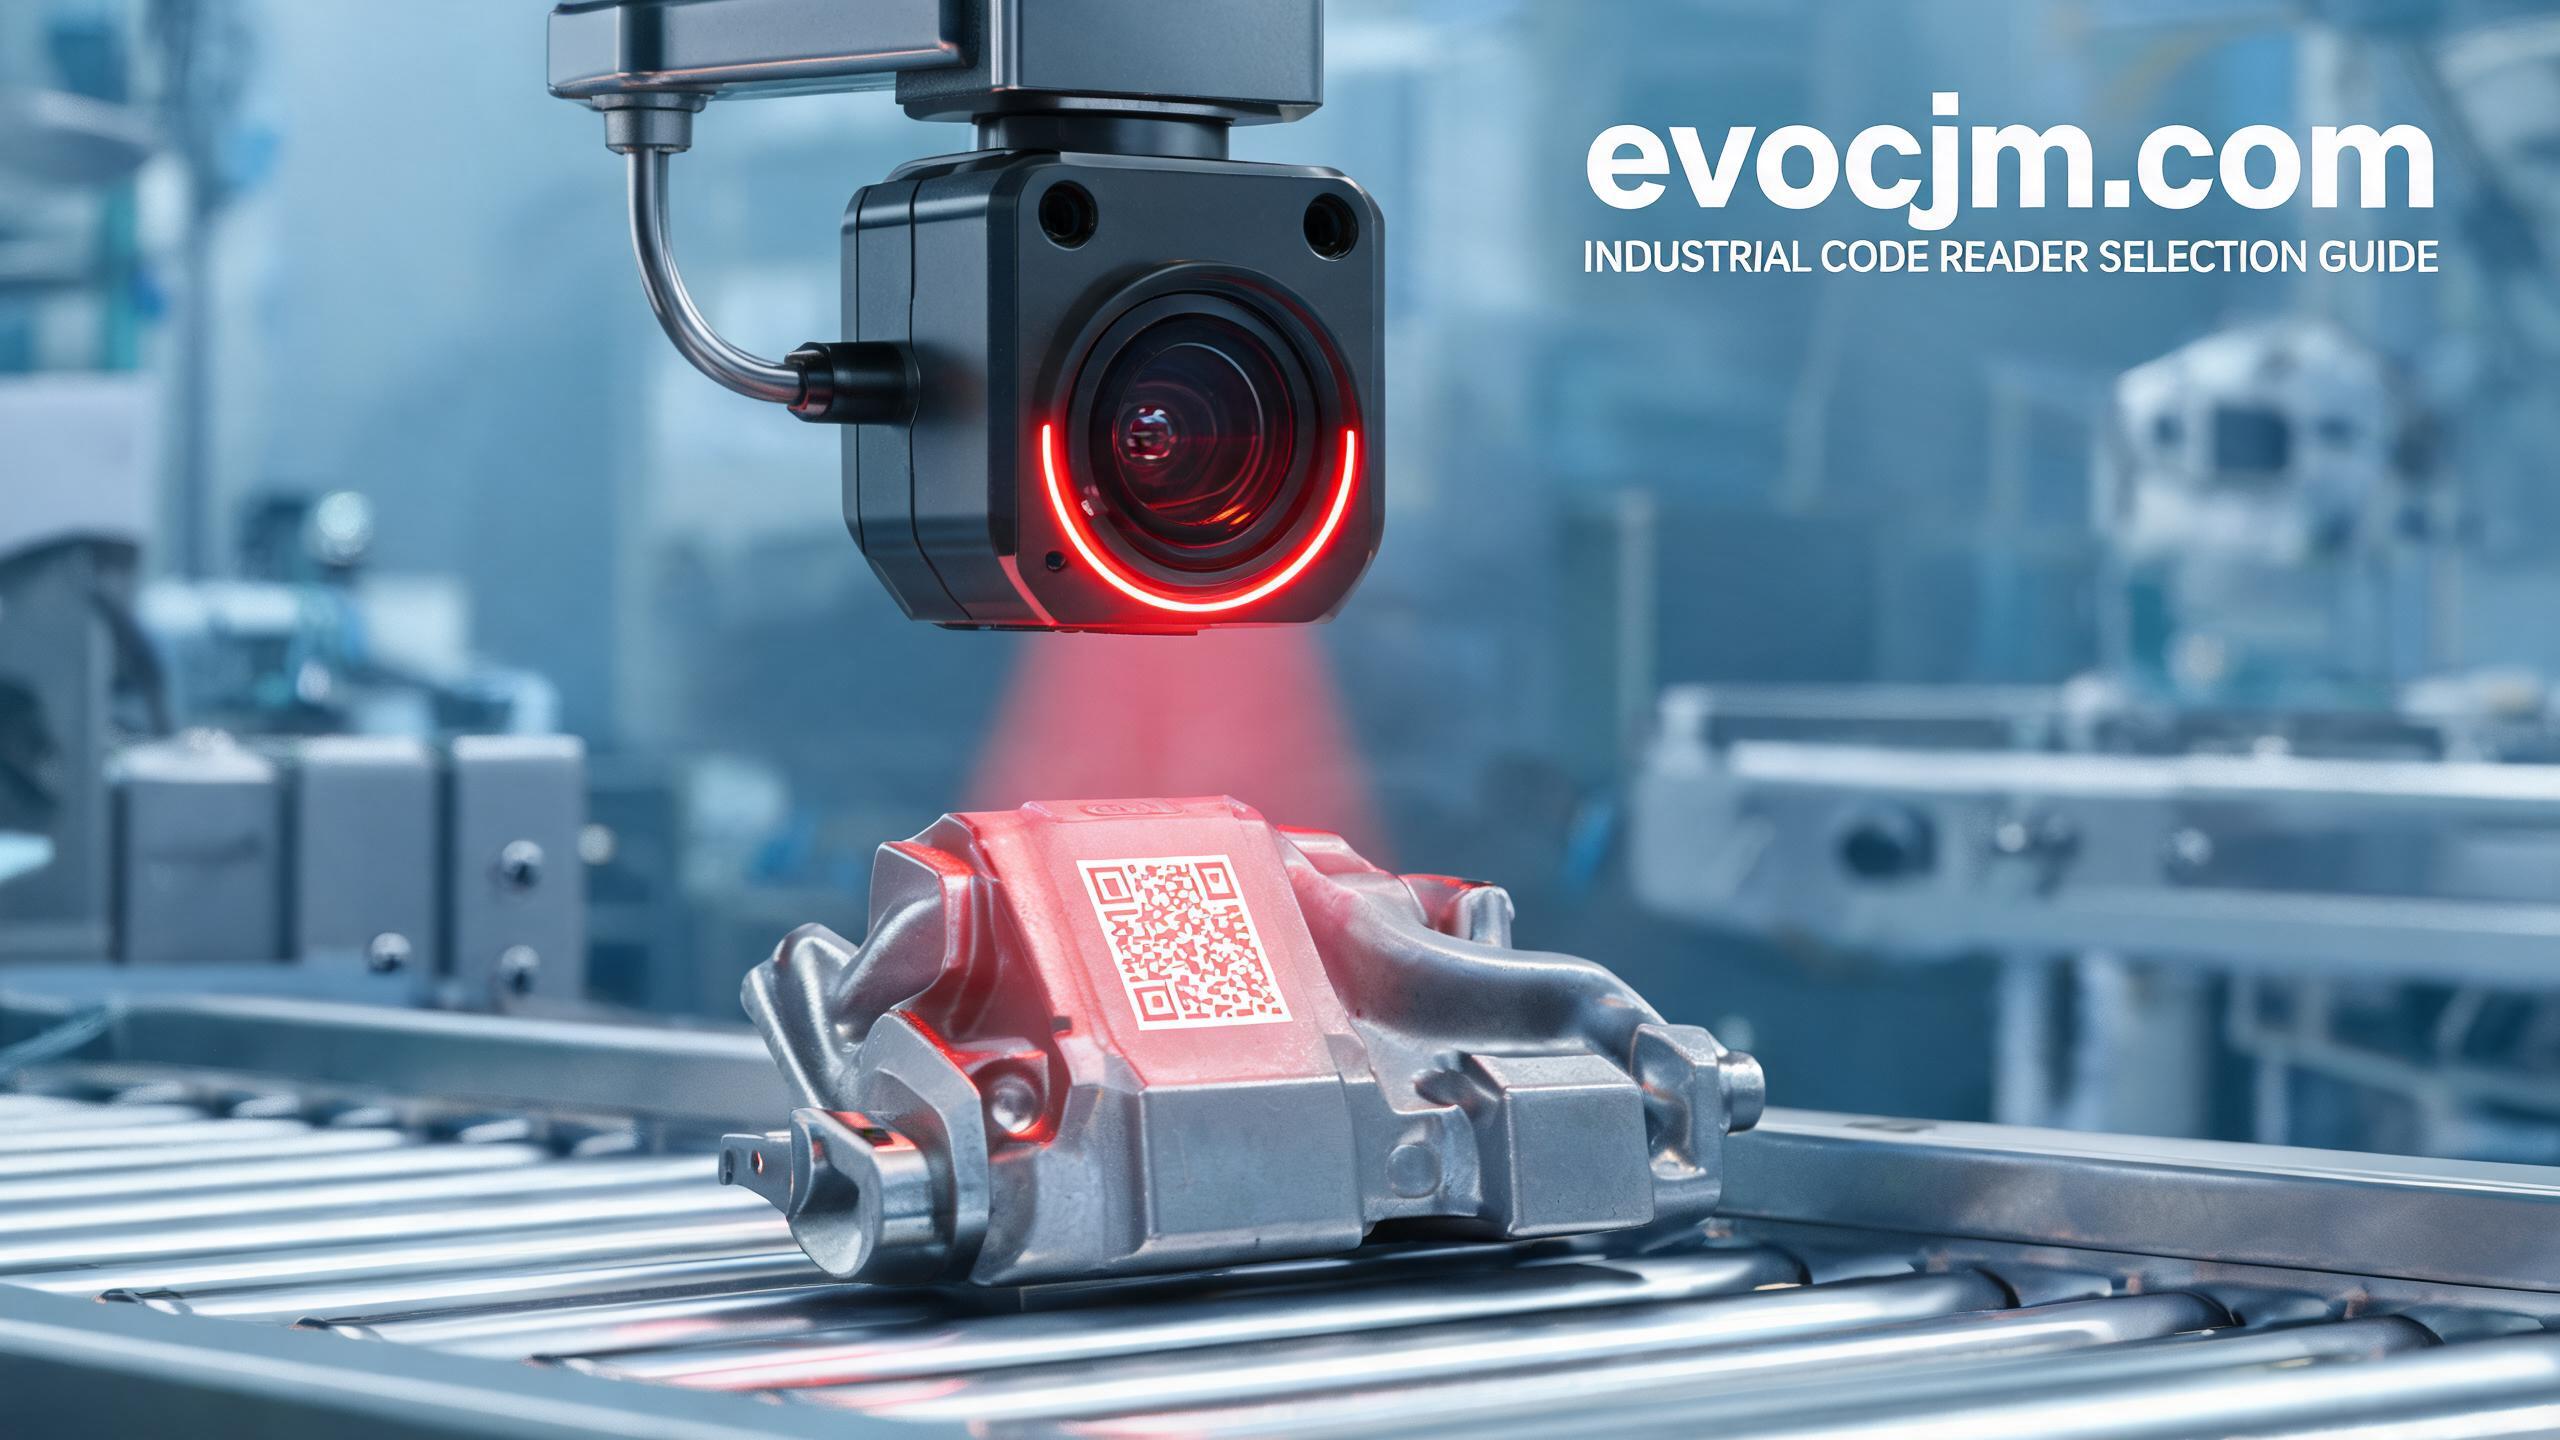
很多人选读码器第一眼看像素,觉得越高越好。像素确实重要,但精度是一个组合指标,至少要看三个参数:
像素数——常见从1.6MP到47MP不等。5MP能覆盖大部分常规二维码读取;如果产线上打的是0.2mm以下的微雕码,就需要12MP甚至更高。但像素高不等于读取能力强——如果算法跟不上,高像素反而拖慢帧率。
最小可识别码尺寸——这才是精度的硬指标。工业领域常用mil作单位(1mil≈0.0254mm),主流读码器二维码最小可识别尺寸在0.064mm到0.024mm之间。如果产线上打的是5mil以下的激光DPM码,选型时必须卡这个参数。
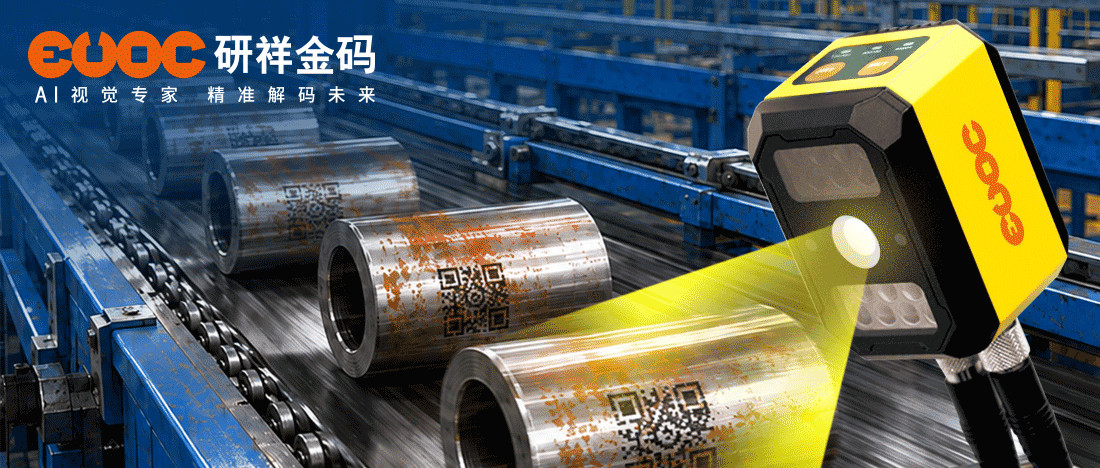
DPM读取能力——DPM(直接部件标识)码打在金属、塑料表面,对比度远低于印刷码,靠表面反射差异识别。这不是单纯靠像素堆出来的,需要多组可控光源加深度学习算法配合。汽车发动机缸体激光打标码、锂电池壳体点阵码,都属于这类高难度场景。
不同行业的读码挑战差异极大,没有一台设备能"包打天下"。下表梳理了五大典型行业的核心挑战和选型要点:
行业场景 | 核心挑战 | 选型要点 |
锂电池制造 | 电芯壳体高反光、电解液腐蚀DPM码 | 多光源+高IP防护,支持偏振滤光 |
汽车零部件 | 曲面打标、油污覆盖、大件多码读取 | 大视野+大景深,IP65以上 |
半导体/3C | 微雕码、高密度PCB码、节拍快 | 高像素(12MP+)、高帧率 |
物流分拣 | 高速运动(3~5m/s)、包裹形态多变 | 线阵读码器、多面组合方案 |
医疗器械 | 小标签码、合规追溯要求高 | 低误读率(1/500万级)、护眼模式 |
除了行业差异,还要看安装方式和通信协议。固定式读码器适合产线连续读取,手持式适合巡检和抽检;PROFINET、EtherNet/IP、Modbus是否支持,直接影响与PLC和MES系统的集成难度。
把上面两块串起来,实操选型可以走三步:
第一步:定义码的特征——码类型(1D/2D/DPM)、最小尺寸、打标方式(印刷/激光/点阵)、表面材质(金属/塑料/曲面)。
第二步:定义工况——产线速度、安装距离、环境(粉尘/油污/温湿度)、通信协议需求。
第三步:带着样件做实测。参数表只是参考门槛,真正的读取率必须在实际工况下验证。建议拿产线上最难读的样件去测——油污最重的、码最小的、运动最快的——一测便知差距。
,但近年来国产读码器进步很快,以研祥金码为例,R-7000系列提供5MP/12MP/20MP多像素型号,液态镜头毫秒级自动对焦,多组光源分路独立控制;R-8900系列像素达4700万级,单次可识读500+条码。核心差距正在缩小,而性价比和本土化服务是国产品牌的实在优势。
不是。像素只是精度的一个维度,更关键的是最小可识别码尺寸和 DPM 读取能力。高像素若没有匹配的算法和光源,反而会拖慢帧率、影响产线节拍。
mil 是工业读码常用的长度单位,1mil ≈ 0.0254mm。5mil 约等于 0.127mm,是激光 DPM 码的常见分档线,选型时要重点核对读码器的最小可识别码尺寸参数。
DPM(Direct Part Marking,直接部件标识)是直接打标在金属、塑料等部件表面的码,对比度远低于印刷码,靠表面反射差异识别,需要多组可控光源与深度学习算法配合才能稳定读取。
固定式适合产线连续、节拍快的场景,可自动触发、与 PLC / MES 深度集成;手持式适合巡检、抽检、工位分散的场景。若需联网集成,还需确认是否支持 PROFINET、EtherNet/IP、Modbus 等协议。
一定要。参数表只是参考门槛,读取率必须在实际工况下验证。建议带产线上最难读的样件(油污最重、码最小、运动最快)实测对比,一测便知差距。
 4000-697-797
 518057
 jmsales@qevoc.cn
 深圳市南山区粤海街道高新中四道31号研祥科技大厦

二维码
 粤公网安备 44030502007980号